परिचय
बाटलीच्या टोप्या जगातील सर्वाधिक आकाराच्या प्लास्टिक उत्पादनांपैकी एक आहेत. एकच पेय किंवा पाण्याचा ब्रँड दररोज लाखो टोप्या वापरू शकतो. या मागणीची पूर्तता करण्यासाठी, साचा आणि प्रक्रिया तंत्रज्ञान 48, 64, किंवा अगदी 96 पोकळी प्रति मोल्डसह उप-4-सेकंद चक्रात कॅप्स तयार करण्यासाठी विकसित झाले आहेत. दोन प्रबळ तंत्रज्ञान या जागेत स्पर्धा करतात: कॉम्प्रेशन मोल्डिंग आणि इंजेक्शन मोल्डिंग. प्रत्येकाची स्वतःची ताकद असते आणि क्लोजर इंडस्ट्रीला सेवा देणाऱ्या कोणत्याही मोल्ड मेकर किंवा मोल्डरसाठी ते समजून घेणे महत्त्वाचे आहे.
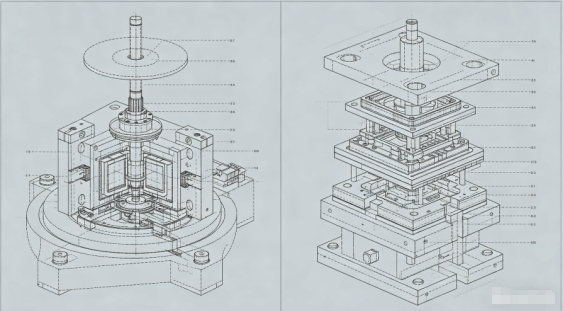
उच्च-कॅव्हिटेशन पॅकेजिंग मोल्ड्समध्ये अनेक दशकांचा अनुभव असलेले मोल्ड टेक्निशियन म्हणून, मी तुम्हाला दोन्ही पद्धतींच्या तांत्रिक बारकावे जाणून घेईन आणि नंतर इंजेक्शन मोल्डिंग तंत्रज्ञानावर लक्ष केंद्रित करेन जे हाय-स्पीड, हाय-कॅव्हिटी कॅप प्रोडक्शन सक्षम करतील-हॉट रनर व्हॉल्व्ह गेट कंट्रोल, हाय-कॅव्हिटेशन आणि कूलिंग इम्लेक्शन्ससह. रिअल-वर्ल्ड 48-कॅव्हीटी कॅप मोल्ड केस स्टडी.
1. कॅप्ससाठी कॉम्प्रेशन मोल्डिंग वि. इंजेक्शन मोल्डिंग
कॉम्प्रेशन मोल्डिंग प्रक्रिया:
पूर्व-वजन केलेले वितळलेले प्लास्टिक पॅरिसन (सामान्यत: पीपी किंवा एचडीपीई) मोल्ड पोकळीत टाकले जाते. साचा बंद होतो, सामग्रीला टोपीच्या आकारात संकुचित करते. थोड्या थंड वेळेनंतर, टोपी बाहेर काढली जाते. ही प्रक्रिया सतत आणि रोटरी असते: कॅरोसेलवरील अनेक साचे क्रमाने उघडतात आणि बंद होतात.
इंजेक्शन मोल्डिंग प्रक्रिया:
वितळलेले प्लास्टिक उच्च दाबाने बंद मोल्ड पोकळी thr मध्ये इंजेक्शनने दिले जातेहॉट रनर सिस्टम. पॅकिंग आणि थंड झाल्यावर, साचा उघडतो आणि टोप्या बाहेर काढल्या जातात. साच्यात 32, 48, 64 किंवा अधिक पोकळी असू शकतात.
|
वैशिष्ट्य |
कॉम्प्रेशन मोल्डिंग |
इंजेक्शन मोल्डिंग |
|
सायकल वेळ |
2-4 सेकंद (खूप वेगवान) |
4-8 सेकंद (पोकळ्या निर्माण करण्यावर अवलंबून) |
|
पोकळ्या निर्माण होणे |
अमर्यादित (रोटरी) |
मशीन क्लॅम्प टनेज आणि प्लेटन आकाराद्वारे मर्यादित |
|
कॅप डिझाइन लवचिकता |
मर्यादित (सममितीय, साधे आकार) |
उंच (अंडरकट, लिव्हिंग हिंग्ज, लाइनर) |
|
वजन सुसंगतता |
उत्कृष्ट (±0.3%) |
वाल्व गेट नियंत्रणासह चांगले (±1%). |
|
प्रारंभिक साधन गुंतवणूक |
खूप उच्च (रोटरी प्रेस) |
मध्यम पोकळ्या निर्माण होणे साठी कमी |
|
साहित्य कचरा |
किमान (धावणारा नाही) |
हॉट रनरसह शून्य असू शकते |
|
सर्वोत्तम अनुप्रयोग |
साधे, उच्च व्हॉल्यूम वॉटर/CSD कॅप्स |
लाइनर, छेडछाड-पुरावा बँडसह जटिल कॅप्स |
निर्णय:अति-उच्च व्हॉल्यूमसाठी, अतिशय साध्या कॅप्स (उदा. 28 मिमी वॉटर कॅप्स), कॉम्प्रेशन मोल्डिंग प्रबळ आहे. परंतु अचूकता, छेडछाड-पुरावा रिंग, लाइनर इंटिग्रेशन किंवा जटिल भूमिती आवश्यक असलेल्या बऱ्याच कॅप्ससाठी, उच्च-कॅव्हिटेशन मोल्ड्ससह इंजेक्शन मोल्डिंगला प्राधान्य दिले जाते.
2. कॅप मोल्ड्समध्ये हॉट रनर वाल्व्ह गेट कंट्रोल
उच्च-कॅव्हिटेशन कॅप इंजेक्शन मोल्ड्समध्ये, हॉट रनर हे हृदय असते. पारंपारिक ओपन गेट्स गेट वेस्टिज सोडतात ज्यामुळे स्क्रॅच किंवा गळती होऊ शकते. बहुतेक पेय कॅप्ससाठी वाल्व गेट्स आवश्यक असतात.
वाल्व गेट्स कसे कार्य करतात:
पोकळी भरल्यानंतर आणि पॅक केल्यानंतर वायवीय किंवा हायड्रॉलिकली चालणारी पिन गेट बंद करण्यासाठी पुढे सरकते. हे वितळलेले स्वच्छपणे कापून टाकते, कमीतकमी साक्षीदार चिन्ह सोडते.
उच्च-पोकळी निर्माण कॅप मोल्डसाठी मुख्य आवश्यकता:
टीप: अंतर्गत लाइनर असलेल्या कॅप्ससाठी (उदा. ज्यूस कॅप्ससाठी ऑक्सिजन-बॅरियर लाइनर), व्हॉल्व्ह गेट्स बहुतेक वेळा टोपीच्या पोकळीमध्ये (सब-गेट) वेस्टिज लपवण्यासाठी ठेवले जातात.
3. हाय-स्पीड इजेक्शन: मेकॅनिकल वि. वायवीय4-सेकंद सायकलमध्ये, इजेक्शन जलद आणि पूर्णपणे विश्वसनीय असणे आवश्यक आहे. कॅप मोल्डमध्ये दोन मुख्य पद्धती वापरल्या जातात:
यांत्रिक इजेक्शन (स्ट्रीपर प्लेट):
स्प्रिंग-लोड केलेली स्ट्रिपर प्लेट कोरभोवती असते. मोल्ड उघडल्यावर, स्ट्रिपर प्लेट कोरच्या सापेक्ष पुढे ढकलली जाते, टोपी काढून टाकते. हे सोपे आणि मजबूत आहे, परंतु रिटर्न स्ट्रोक एका सेकंदाचा अंश जोडतो.
वायवीय इजेक्शन (एअर ब्लास्ट):
संकुचित हवा (3-6 बार) कोरमधून निर्देशित केली जाते, कॅप उडवून. हे अत्यंत जलद आणि सौम्य आहे, परंतु परिपूर्ण कोर सीलिंग आवश्यक आहे आणि गोंगाट होऊ शकतो.
उच्च-पोकळी निर्माण कॅप मोल्डसाठी विशिष्ट सराव:
गाभ्यावरील टोपी उचलण्यासाठी लहान स्ट्रिपर प्लेटची हालचाल (2-3 मिमी) एकत्र करा, त्यानंतर ते स्पष्ट करण्यासाठी एअर ब्लास्ट करा. स्ट्रिपर प्लेट कॅप कोरमधून समान रीतीने तुटलेली आहे याची खात्री करते, तर हवा कॅपच्या सीलिंग पृष्ठभागाला स्पर्श न करता बाहेर काढणे पूर्ण करते.
बाहेर काढण्याची वेळ:इजेक्शन स्ट्रोक निश्चित अर्ध्या भागाशी टक्कर टाळण्यासाठी साचा पूर्णपणे उघडल्यानंतर होणे आवश्यक आहे. प्रगत मोल्ड्स अचूक वेळेसाठी कॅम-ॲक्ट्युएटेड किंवा सर्वो-चालित स्ट्रिपर प्लेट्स वापरतात.
4. कॅप मोल्ड्ससाठी कूलिंग ऑप्टिमायझेशन
कूलिंगमध्ये सायकलचा 60-80% वेळ लागतो. उच्च-कॅव्हिटेशन कॅप मोल्ड्समध्ये, कार्यक्षम कूलिंग ही उप-5-सेकंद सायकल साध्य करण्याची गुरुकिल्ली आहे.
कोर कूलिंग:कोर पिन हा सहसा सर्वात गरम भाग असतो. कोरमधील पारंपारिक सरळ शीतलक वाहिन्या अकार्यक्षम आहेत.
उत्तम पद्धतींचा समावेश होतो:बबलर्स (रोटरी ट्यूब इन्सर्ट): शीतलक एका लहान नळीच्या खाली कोरच्या तळापर्यंत वाहते आणि उष्णता काढत ॲन्युलसमधून परत येते.
स्पायरल कूलिंग इन्सर्ट:कोर इन्सर्टमध्ये हेलिकल ग्रूव्ह तयार केले जाते, ज्यामुळे पृष्ठभागाच्या जास्तीत जास्त संपर्कासाठी सर्पिल प्रवाह मार्ग तयार होतो.
कॉन्फॉर्मल कूलिंग (थ्रीडी प्रिंटेड इन्सर्ट): कॉम्प्लेक्स कोरसाठी, कॉन्फॉर्मल चॅनेलसह ॲडिटीव्ह तयार केलेले इन्सर्ट कूलिंग टाइम 30-40% कमी करू शकतात.
पोकळी थंड करणे:पोकळीच्या अर्ध्या भागाला देखील आक्रमक कूलिंग आवश्यक आहे. पोकळीच्या पृष्ठभागाच्या शक्य तितक्या जवळ बुडबुडे किंवा सरळ चॅनेल वापरा (1.5-2.5 मिमी अंतर).
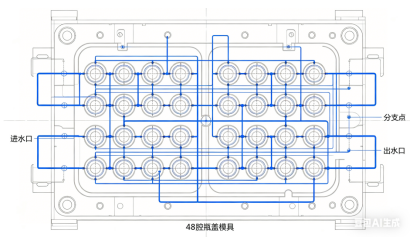
शीतलक प्रवाह:सर्व चॅनेलमध्ये अशांत प्रवाह (रेनॉल्ड्स क्रमांक > 5,000) असल्याची खात्री करा. प्रेशर ड्रॉपची गणना करा; उच्च प्रवाह दर राखण्यासाठी 48-कॅव्हिटी मोल्डला समांतर अनेक कूलिंग सर्किट्सची आवश्यकता असू शकते.
कूलिंग सर्किट वेगळे करणे:उंच टोप्यांसाठी (उदा. स्पोर्ट्स कॅप्स), कोरच्या वरच्या आणि खालच्या भागांसाठी वेगळे सर्किट अंडाकृती दूर करू शकतात.

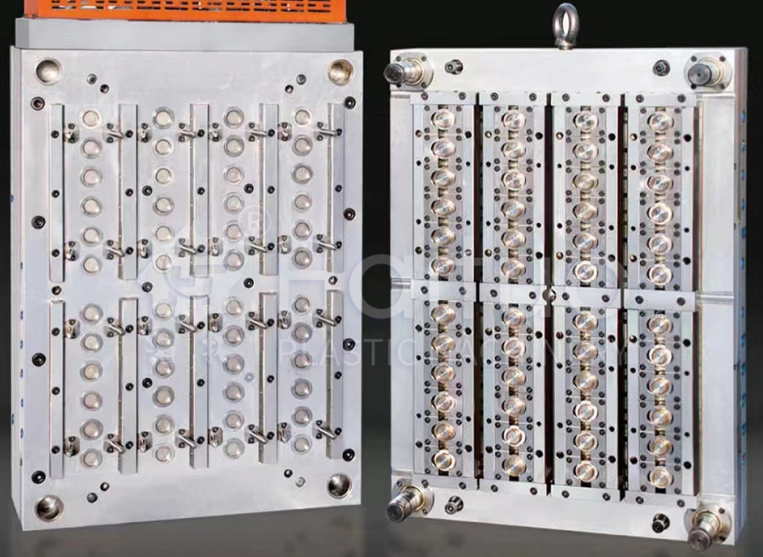
5. केस स्टडी: 48‑कॅव्हीटी कार्बोनेटेड सॉफ्ट ड्रिंक कॅप मोल्ड
आव्हान:एका प्रमुख पेय कंपनीला 28mm PCO 1881 CSD कॅप्स (कार्बोनेटेड शीतपेये) साठी मोल्डची आवश्यकता होती. लक्ष्य चक्र: 4.2 सेकंद. वार्षिक खंड: 80 दशलक्ष कॅप्स. साहित्य: पीपी + 5% अँटिस्टॅटिक एजंट.
डिझाइन दृष्टीकोन:
चाचणी नंतरचे परिणाम:
शिकलेले धडे:कोर आणि अनुक्रमिक वाल्व गेटिंगमधील सर्पिल कूलिंगचे संयोजन मुख्य होते. ग्राहकाने नंतर दुसरा समान साचा ऑर्डर केला आणि दोन्ही मशीन्सवर शेजारी धावून एकूण 2,500 कॅप्स प्रति मिनिट तयार होतात.
उच्च गतीने चालणाऱ्या उच्च पोकळ्या निर्माण करण्यासाठी कठोर देखभाल आवश्यक आहे:
निष्कर्ष
हाय-कॅव्हिटी, हाय-स्पीड कॅप मोल्ड्स हे अभियांत्रिकी चमत्कार आहेत जे इंजेक्शन मोल्डिंगची मर्यादा ढकलतात. तुम्ही कॉम्प्रेशन किंवा इंजेक्शन निवडता हे तुमच्या व्हॉल्यूम, कॅप क्लिष्टता आणि गुंतवणूक क्षमतेवर अवलंबून आहे. इंजेक्शन मोल्डेड कॅप्ससाठी, यश तीन खांबांमध्ये आहे:
48-कॅव्हीटी सीएसडी कॅप मोल्ड केस हे दर्शविते की योग्य डिझाइन आणि अचूक उत्पादनासह, इंजेक्शन मोल्डिंग कॉम्प्रेशन मोल्डिंगला वेगाने टक्कर देऊ शकते आणि डिझाइनची अधिक लवचिकता देऊ शकते.
मोल्ड मेकर म्हणून, या तंत्रज्ञानावर प्रभुत्व मिळवणे उच्च-आवाजाच्या बंद बाजारासाठी दरवाजे उघडतील, आमच्या उद्योगातील सर्वात मागणी असलेल्या परंतु फायद्याचा भाग आहे.
फोन: +86-18957424655
मोबाईल: +86-18957424655
ईमेल: sale@taizhoumold.com
पत्ता:No.18 Shangxian Road, Beicheng Industrial Zone, Huangyan District Taizhou City, Zhejiang Province, China
कॉपीराइट © 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd. सर्व हक्क राखीव.