थिन-वॉल पॅकेजिंग—थिंक दही कप, मार्जरीन टब, डेली कंटेनर आणि पातळ-भिंतीचे झाकण—इंजेक्शन मोल्डिंग उद्योगातील सर्वात मागणी असलेल्या विभागांपैकी एक आहे. भाग भिंतीची जाडी सामान्यत: 0.25 मिमी ते 1.0 मिमी पर्यंत असते, प्रवाह लांबी-ते-जाडी गुणोत्तर अनेकदा 200:1 पेक्षा जास्त असते. सायकल वेळा सेकंदात मोजल्या जातात (सामान्यत: 3-8 सेकंद), आणि वार्षिक उत्पादन खंड वारंवार प्रति साचा 10 दशलक्ष भागांपेक्षा जास्त असतो.
उच्च-कॅव्हिटेशन पॅकेजिंग मोल्ड्समध्ये तज्ञ असलेले अनुभवी मोल्ड तंत्रज्ञ म्हणून, मी पाहिले आहे की पातळ-भिंतीच्या मोल्डिंगमध्ये डिझाइनमधील लहान त्रुटी कशा विनाशकारी ठरू शकतात. गेट असमतोल 5% म्हणजे काही पोकळी जास्त भरलेल्या असतात तर काही लहान असतात. 5°C च्या कूलिंग व्हेरियंसमुळे वॉरपेज होऊ शकते जे प्रति तास 1,000 भागांवर निरुपयोगी भाग बनवते.
ही आरतीcle उच्च-कार्यक्षमता असलेल्या पातळ-वॉल पॅकेजिंग मोल्डच्या डिझाइन आणि उत्पादनाच्या प्रमुख तांत्रिक बाबींवर लक्ष केंद्रित करते. तुम्ही पातळ-भिंतीचे कंटेनर, झाकण किंवा कप मोल्ड करत असलात तरी, ही तत्त्वे समजून घेतल्यास मदत होईलतुम्ही जलद सायकल, चांगल्या भागाची गुणवत्ता आणि दीर्घ मोल्ड लाईफ मिळवता.
पातळ-भिंती मोल्डिंग अत्यंत परिस्थितींमध्ये साचा बनवते: खूप उच्च इंजेक्शन दाब (2,000 बार पर्यंत), जलद गरम आणि थंड चक्र आणि उच्च-वेग वितळण्याचा प्रवाह.
शिफारस केलेले मोल्ड स्टील्स:
|
स्टेएल ग्रेड |
कडकपणा |
मुख्य गुणधर्म |
ठराविक अर्ज |
|
H13 / 1.2344 / SKD61 |
48-52 HRC |
उच्च कडकपणा, gथर्मल थकवा प्रतिकार |
कोर आणि पोकळी प्लेट्स, सामान्य पातळ-भिंतीचे साचे |
|
स्टेनलेस 1.2316 / S136 |
48-52 HRC |
अन्न-संपर्क अनुप्रयोगांसाठी गंज प्रतिकार |
अम्लीय किंवा ओल्या उत्पादनांसाठी पॅकेजिंग |
|
DC53 |
58-62 HRC |
अत्यंत भरलेल्या सामग्रीसाठी उत्कृष्ट पोशाख प्रतिरोध |
>30% फिलर्ससह पीपीवर प्रक्रिया करणारे उच्च-पोकळ्या निर्माण करणारे साचे |
मुख्य विचार: अत्यंत उच्च पोकळ्या निर्माण करण्यासाठी (उदा. 64 किंवा 96 पोकळ्या), मोल्ड बेस स्वतः उच्च-शक्तीच्या स्टीलपासून बनविला गेला पाहिजे (उदा., P20 प्री-कठीण किंवा 1.2738) प्लेट विक्षेप न करता इंजेक्शन दाब सहन करण्यासाठी.
हॉट रनर हे कोणत्याही पातळ-भिंतीच्या पॅकेजिंग मोल्डचे हृदय असते. प्रत्येक पोकळीमध्ये अचूक संतुलन, किमान दाब कमी आणि अचूक तापमान नियंत्रणासह ते एकाच वेळी वितळले पाहिजे.
गंभीर डिझाइन घटक:
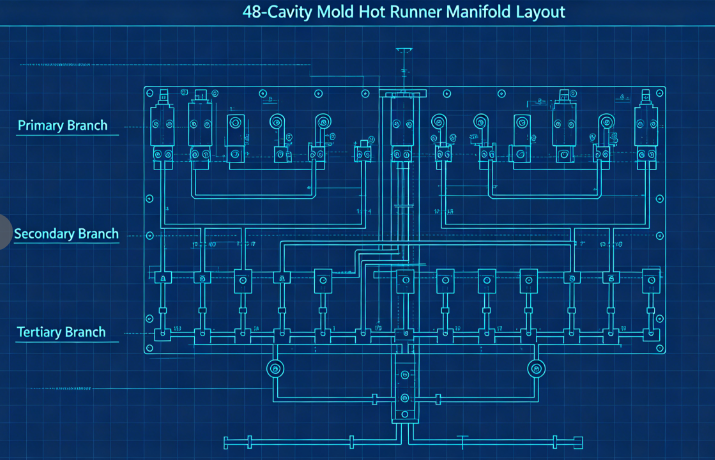
अ) संतुलित प्रवाह वाहिन्या: बहु-पोकळी साच्यांसाठी (सामान्यत: 32, 48, 64, किंवा 96 पोकळी), नैसर्गिक संतुलन आवश्यक आहे. याचा अर्थ प्रत्येक पोकळीची प्रवाह लांबी सारखीच असते. ठराविक मांडणी प्राथमिक मॅनिफॉल्ड, दुय्यम मॅनिफोल्ड आणि तृतीयक शाखा वापरते, सर्व समान परिमाणांमध्ये मशीन केलेले असतात.
b) गेटचा प्रकार आणि स्थान: पातळ-भिंतीच्या कंटेनरसाठी, सर्वात सामान्य गेट प्रकार आहेत: किनारी गेट्स (सरळ बाजूच्या भिंती असलेल्या भागांसाठी) वाल्व गेट्स (डायाफ्रामसाठी किंवा तळाशी थेट गेटिंगसाठी) पाणबुडी गेट्स (गेट वेस्टिजशिवाय स्वच्छ भाग बंद करण्यासाठी) गेट योग्य आकाराचे असणे आवश्यक आहे, खूप गरम करणे आवश्यक आहे; खूप मोठे, आणि गेट वेस्टिज अस्वीकार्य होते. पातळ-भिंतीच्या कपसाठी सामान्य गेटची परिमाणे 0.8 मिमी ते 1.5 मिमी व्यासाची असते.
c) थर्मल बॅलन्स: प्रत्येक नोझलमध्ये स्वतंत्र तापमान नियंत्रण असणे आवश्यक आहे. हॉट स्पॉट्स किंवा कोल्ड स्लग टाळण्यासाठी मॅनिफोल्ड चॅनेल एकसारखे गरम केले पाहिजेत (ड्युअल-झोन किंवा थ्री-झोन हीटर्स वापरून)
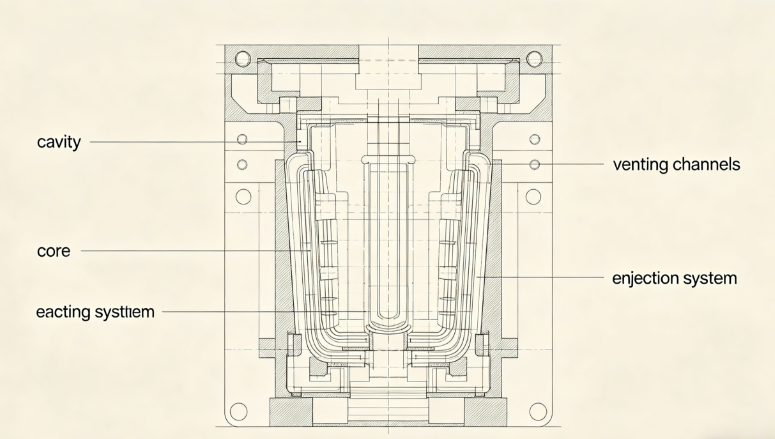
पातळ-भिंतीच्या भागांना सातत्यपूर्ण भिंतीची जाडी प्राप्त करण्यासाठी अत्यंत अचूक पोकळी आणि कोर परिमाण आवश्यक असतात.
मुख्य विचार:
अ) भिंतीच्या जाडीचे वितरण: ±0.02 मिमीच्या आत भिंतीची जाडी एकसमान ठेवा. जाडीतील फरक भिन्न शीतलक आणि वॉरपेज तयार करतात. स्टील कापण्यापूर्वी डिझाइन ऑप्टिमाइझ करण्यासाठी साचा प्रवाह विश्लेषण वापरा.
b) व्हेंटिंग: थिन-वॉल मोल्डिंगमध्ये हाय-स्पीड इंजेक्शन (बहुतेकदा 200-500 मिमी/से) वापरले जाते. पोकळीत अडकलेली हवा त्वरित बाहेर पडली पाहिजे. शिफारस केलेले वेंट डेप्थ: PS किंवा PET साठी PP0.01–0.02mm साठी 0.02–0.03mm
व्हेंट्स भरण्यासाठी शेवटच्या बिंदूवर, पार्टिंग लाईनच्या बाजूने आणि इजेक्टर पिन्सच्या आसपास ठेवावेत.c) मसुदा कोन: पातळ-भिंतीच्या भागांसाठी, किमान 1° प्रति बाजूला (खोल कंटेनरसाठी 1.5-2°) मसुदा ठेवण्याची शिफारस केली जाते. अपुरा मसुदा स्क्रॅचिंग, व्हॅक्यूम लॉक आणि इजेक्शन समस्यांना कारणीभूत ठरतो.
ड) पृष्ठभाग समाप्त: स्पष्ट किंवा चमकदार भागांसाठी पोकळीच्या पृष्ठभागांना SPI A-1 (मिरर) फिनिश आवश्यक आहे; अपारदर्शक डेअरी कंटेनरसाठी, SPI B-1 (600 grit) पुरेसे आहे.
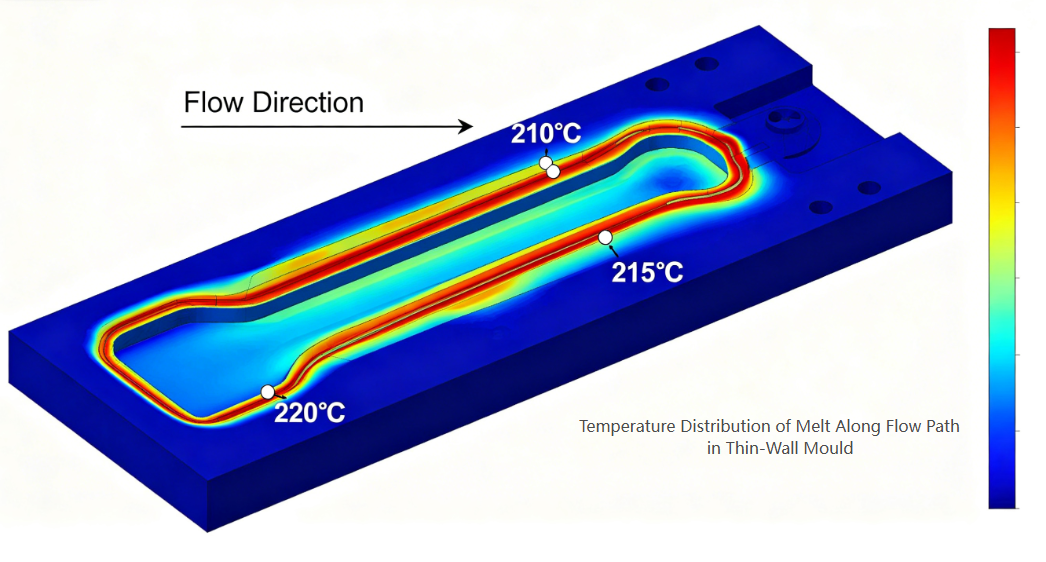
पातळ-भिंती मोल्डिंगमध्ये कूलिंग चक्राच्या वेळेवर वर्चस्व गाजवते - विशेषत: एकूण चक्राच्या 60-80% भाग. कार्यक्षम शीतकरण ही उच्च उत्पादकतेची गुरुकिल्ली आहे.
डिझाइन तत्त्वे:
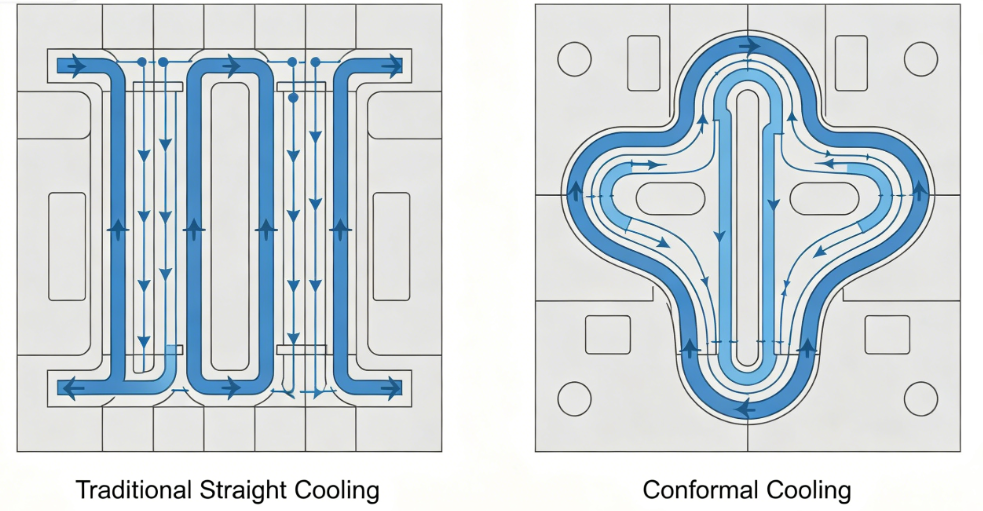
अ) कॉन्फॉर्मल कूलिंग: पारंपारिक सरळ-ड्रिल केलेले कूलिंग चॅनेल बहुतेकदा पोकळीच्या पृष्ठभागापासून खूप दूर असतात. कॉन्फॉर्मल कूलिंग चॅनेल-भागाच्या समोच्च नंतर-थंड होण्याचा वेळ 30-50% कमी करू शकतात. ते सामान्यतः 3D प्रिंटिंग किंवा वक्र चॅनेलसह इन्सर्टचे CNC मशीनिंग वापरून तयार केले जातात.
b) कूलिंग चॅनेल पॅरामीटर्स:
c) उच्च-कार्यक्षमता शीतकरण: जेथे जागा मर्यादित आहे तेथे बबलर्स किंवा बाफल्स वापरा. उंच कोरांसाठी, स्पायरल कूलिंग इन्सर्ट किंवा हीट पाईप्स स्थापित करा.
d) कूलिंग सर्किट वेगळे करणे: पोकळी आणि कोर प्लेट्ससाठी स्वतंत्र सर्किट्स भिन्न प्रवाह दर आणि तापमानांना भाग सोडणे आणि कमीत कमी वॉरपेजला अनुकूल करण्यास परवानगी देतात.
पातळ-भिंतीच्या भागांमध्ये कडकपणा कमी असतो आणि बाहेर काढताना ते सहजपणे विकृत होऊ शकतात. इजेक्शन सिस्टीम सौम्य परंतु विश्वासार्ह असणे आवश्यक आहे.
डिझाइन शिफारसी:
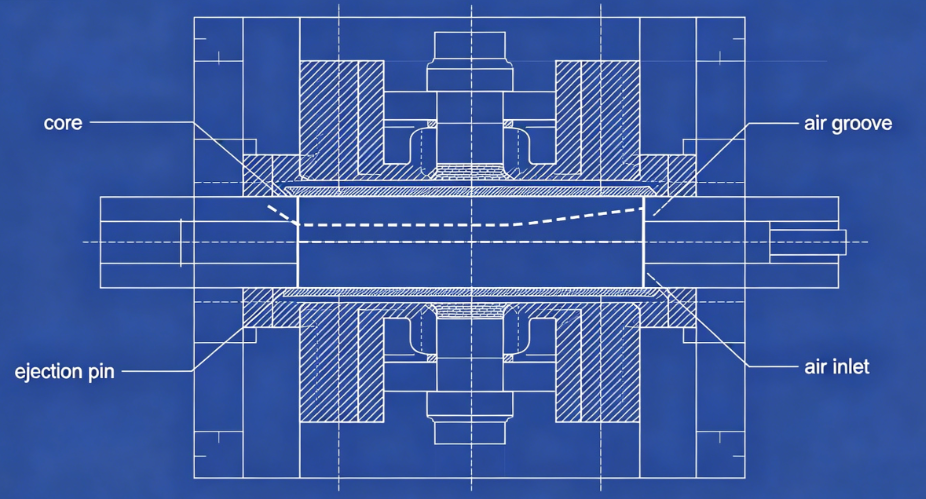
अ) एअर इजेक्शन: अनेक पातळ-भिंतीच्या कंटेनरसाठी (विशेषतः कप), एअर-असिस्टेड इजेक्शन आदर्श आहे. संकुचित हवा (2-4 बार) कोर आणि भाग दरम्यान सूक्ष्म-ग्रूव्ह किंवा सच्छिद्र इन्सर्टद्वारे आणली जाते, भाग कोरमधून तरंगते.
b) स्ट्रीपर प्लेट: अंडरकट्स किंवा खोल बाजूच्या भिंती असलेल्या भागांसाठी, यांत्रिक स्ट्रिपर प्लेट संपूर्ण भागाच्या परिमितीमध्ये समान इजेक्शन फोर्स प्रदान करते.
c) इजेक्टर पिन: जेव्हा पिन अपरिहार्य असतात, तेव्हा अनेक लहान-व्यास पिन (2-3 मिमी) बरगड्यांवर किंवा लपविलेल्या पृष्ठभागावर ठेवल्या जातात. दृश्यमान खुणा सोडणाऱ्या मोठ्या पिन टाळा.
ड) वेळ: विकृती टाळण्यासाठी भाग पुरेसा थंड झाल्यावरच बाहेर काढण्याचा क्रम सुरू झाला पाहिजे. मोल्ड उघडल्यानंतर लहान थंड विलंब वापरा.
अगदी उत्तम साचा देखील योग्य प्रक्रिया सेटिंग्जशिवाय चांगले भाग तयार करू शकत नाही. पातळ-भिंत मोल्डिंगसाठी मुख्य पॅरामीटर्स:
|
पॅरामीटर |
ठराविक श्रेणी |
नोट्स |
|
इंजेक्शनचा वेग |
200-500 मिमी/से |
हाय स्पीड फ्रीझ-ऑफ करण्यापूर्वी पातळ विभाग भरते |
|
इंजेक्शन दबाव |
1,200-2,000 बार |
प्रवाह प्रतिकार मात करण्यासाठी आवश्यक |
|
तापमान वितळणे |
190–240°C (PP), 230-280°C (PS) |
चिकटपणासाठी अनुकूल करा |
|
मोल्ड तापमान |
10-25°C (कोल्ड रनर) किंवा 30-60°C (हॉट रनर) |
संतुलित कूलिंग |
|
पाठीचा दाब |
5-15 बार |
प्लास्टीकेशन सुसंगततेसाठी |
|
दोष |
साचा-संबंधित कारण |
उपाय |
|
लहान शॉट्स |
अपुरा व्हेंटिंग किंवा कमी आकाराचे दरवाजे |
फ्लो एंडपॉइंट्सवर व्हेंट्स जोडा; दरवाजे मोठे करा |
|
Warpage |
असमान थंड किंवा असंतुलित भरणे |
कूलिंग एकसमानता सुधारणे; शिल्लक धावपटू |
|
बुडण्याच्या खुणा |
खराब गेट स्थान किंवा अपुरे पॅकिंग |
जाड विभागात गेट पुनर्स्थित करा; पॅकिंग वेळ जोडा |
|
गेट वेस्टिज खूप उंच आहे |
गेट डिझाइन अयोग्य |
वाल्व गेट किंवा पाणबुडी गेटवर स्विच करा |
|
कोर वर चिकटणे |
अपुरा मसुदा किंवा एअर इजेक्शन अयशस्वी |
मसुदा वाढवा; स्वच्छ हवेचे चर |
|
जळण्याच्या खुणा |
अपुरा वायुवीजन |
सामग्रीच्या मर्यादेत छिद्र खोल करा |
सीहॅलेंज: एका ग्राहकाला 150 मिली दही कपसाठी 48-पोकळीचा साचा आवश्यक आहे (PP, 0.45 मिमी भिंतीची जाडी, 4-सेकंद सायकल, वार्षिक20 दशलक्ष भागांची मागणी आहे).
केलेल्या कृती:
परिणाम:
थिन-वॉल पॅकेजिंग मोल्ड तंत्रज्ञान हे इंजेक्शन मोल्ड अभियांत्रिकीच्या शिखराचे प्रतिनिधित्व करते. उच्च पोकळ्या निर्माण होणे, उप-दुसरे चक्र आणि शून्य-दोष उत्पादनाच्या मागण्या मोल्ड डिझाइनच्या प्रत्येक पैलूला त्याच्या मर्यादेपर्यंत ढकलतात. यशस्वी पातळ-भिंतीच्या साच्यांसाठी आवश्यक आहे:
पोकळी/कोर मशीनिंगमधील अचूकता (±0.01 मिमी)
Bहॉट रनर फ्लो चॅनेलमध्ये संतुलन
कॉन्फॉर्मल कूलिंगमध्ये कार्यक्षमता
इजेक्शन सिस्टममध्ये विश्वासार्हता
भौतिक वर्तन आणि प्रक्रियेची गतिशीलता समजून घेणे
Fकिंवा प्रगत डिझाइन साधने आणि अचूक उत्पादनामध्ये गुंतवणूक करण्यास इच्छुक मोल्ड निर्माते, पातळ-भिंती पॅकेजिंग क्षेत्र तांत्रिक आव्हान आणि व्यवसाय वाढीच्या दृष्टीने प्रचंड संधी देते.
फोन: +86-18957424655
मोबाईल: +86-18957424655
ईमेल: sale@taizhoumold.com
पत्ता:No.18 Shangxian Road, Beicheng Industrial Zone, Huangyan District Taizhou City, Zhejiang Province, China
कॉपीराइट © 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd. सर्व हक्क राखीव.