आमच्या मागे या:

बातम्या
उत्पादने

इंजेक्शन मोल्डिंग दोष आणि साचे यांच्यातील संबंध

परिचय

        इंजेक्शन मोल्डिंग दोष अनेकदा निराशाजनक असतात. जेव्हा एखादा भाग सिंक, वॉरपेज, बर्न मार्क्स किंवा शॉर्ट शॉट्ससह बाहेर येतो, तेव्हा अनेक उत्पादन व्यवस्थापकांची पहिली प्रतिक्रिया म्हणजे मशीनचे मापदंड समायोजित करणे - तापमान, दाब, इंजेक्शनचा वेग किंवा थंड होण्याची वेळ. हे समायोजन कधीकधी मदत करत असले तरी, मूळ कारण अनेकदा खोलवर असते: साच्यातच.

        एक अनुभवी मोल्ड टेक्निशियन म्हणून, मी असंख्य प्रकरणे पाहिली आहेत जिथे पॅरामीटर ट्यूनिंगवर आठवडे वाया गेले होते, फक्त मोल्ड डिझाइन हा खरा दोषी होता हे शोधण्यासाठी. सत्य आहे,विस्तीर्ण प्रक्रिया खिडकी असतानाही उत्तम प्रकारे तयार केलेला साचा दर्जेदार भाग तयार करू शकतो; खराब डिझाईन केलेला साचा कधीही सातत्यपूर्ण गुणवत्तेची निर्मिती करणार नाही, मशीन कितीही सुरेख केली तरीही.

        हा लेख सामान्य इंजेक्शन मोल्डिंग दोषांच्या साच्याशी संबंधित कारणांवर लक्ष केंद्रित करतो. हे संबंध समजून घेणे मोल्ड मेकर्स आणि इंजेक्शन मोल्डर्सना अधिक प्रभावीपणे सहकार्य करण्यास अनुमती देते - तात्पुरते निराकरणे लागू करण्याऐवजी स्त्रोतावरील समस्यांचे निराकरण करणे.

1. शॉर्ट शॉट्स (अपूर्ण भरणे)

        ते कसे दिसते: मोल्ड पोकळी पूर्णपणे भरलेली नाही; भागाच्या कडा गहाळ किंवा गोलाकार आहेत.

        मोल्डशी संबंधित कारणे:

  • कमी आकाराचे गेट्स किंवा धावपटू: प्रतिबंधात्मक प्रवाह मार्ग दबाव कमी वाढवतात, पोकळीच्या टोकापर्यंत वितळण्यापासून रोखतात.
  • खराब गेट स्थान: पातळ भागांपासून लांब किंवा लांब प्रवाहाच्या मार्गाच्या शेवटी ठेवलेल्या गेट्समुळे अकाली फ्रीझ होते.
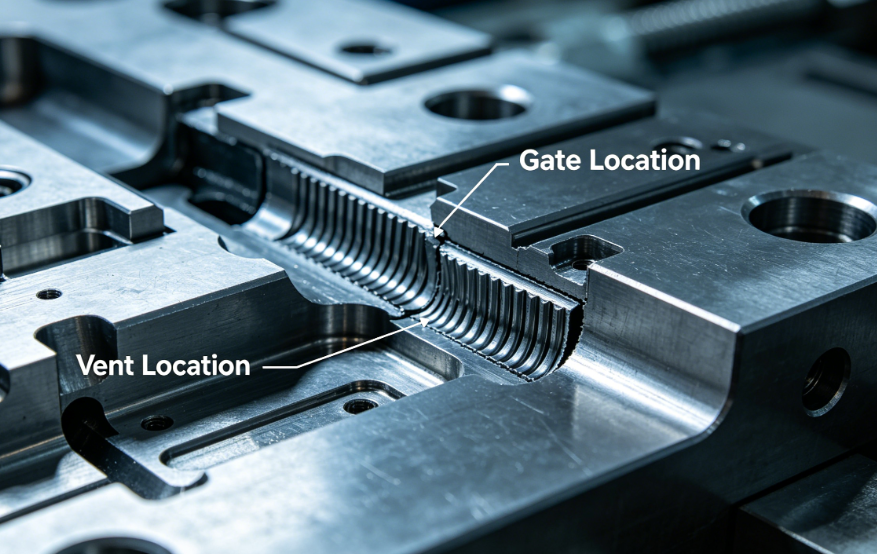
  • अपर्याप्त वायुवीजन: अडकलेली हवा दाबते आणि वितळण्यास प्रतिबंध करते.
  • पातळ नाममात्र भिंत डिझाइन: सामग्रीसाठी शिफारस केलेल्या किमान जाडीच्या खाली.
  • कोल्ड स्लग्स: कोल्ड स्लग विहिरी नसल्यामुळे थंड झालेल्या सामग्रीला गेट ब्लॉक करता येते.

       उपाय:

  • गेट आणि रनर व्यास वाढवा (सत्यापित करण्यासाठी मूस प्रवाह विश्लेषण वापरा).
  • भरण्यास कठीण असलेल्या भागाच्या जवळ गेट्स पुनर्स्थित करा.
  • व्हेंट जोडा किंवा खोल करा (सामान्य खोली: 0.02-0.05 मिमी सामग्रीवर अवलंबून).
  • उत्पादन डिझाइनरसह भिंतीच्या जाडीचे पुनरावलोकन करा.
  • धावण्याच्या टोकावर आणि विरुद्ध गेट्सवर थंड गोगलगाय विहिरी जोडा.

2. सिंक मार्क्स

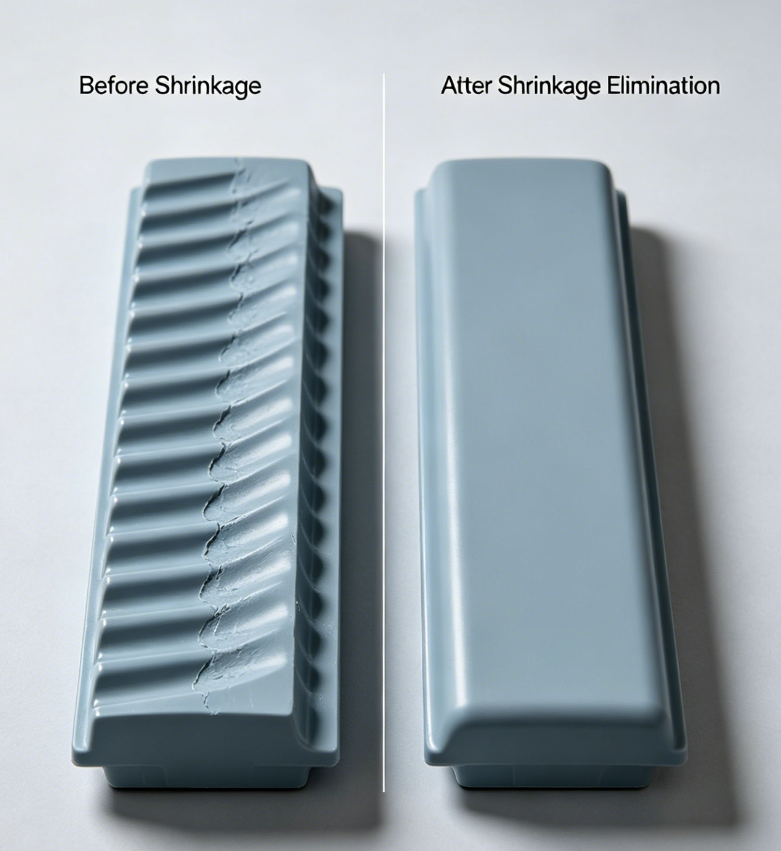
        ते कसे दिसते: पृष्ठभागावरील उदासीनता, विशेषत: जाड बरगड्या किंवा बॉसच्या वर.

        मोल्डशी संबंधित कारणे:

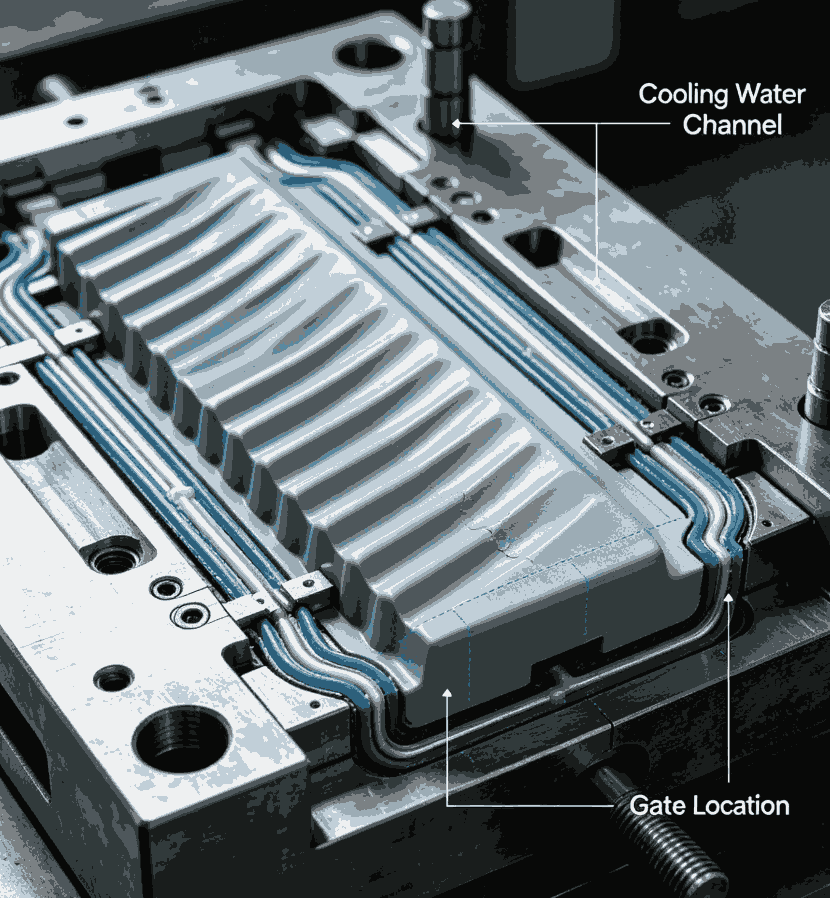
  • जाड भागांमध्ये अपुरा कूलिंग:अपर्याप्त कूलिंग चॅनेल प्लेसमेंटमुळे कोर मटेरियल त्वचेपेक्षा जास्त संकुचित होऊ शकते.
  • कमी आकाराचे दरवाजे:अकाली गेट फ्रीझ-ऑफ पॅकिंग दाब जाड विभागात पोहोचण्यापासून प्रतिबंधित करते.
  • खराब गेट स्थान:दाट भागापासून खूप लांब गेट म्हणजे पॅकिंगचा दाब पोहोचण्यापूर्वीच नष्ट होतो.
  • रिब/बेस जाडी प्रमाण नियंत्रणाचा अभाव:नाममात्र भिंतीच्या 60% पेक्षा जास्त बरगडी जाडी.

        उपाय:

  • कूलिंग चॅनेल जाड विभागांच्या जवळ ठेवा; बाफल्स किंवा बबलर्सचा विचार करा.
  • गेट मोठे करा किंवा मोठ्या गेट प्रकारावर स्विच करा (फॅन गेट, टनेल गेट).
  • जाड विभागाच्या जवळ गेट पुनर्स्थित करा.
  • बरगडीची जाडी नाममात्र भिंतीच्या 40-60% पर्यंत कमी करा (डिझाइनमध्ये बदल, परंतु साचा सामावून घेणे आवश्यक आहे).

3. वॉरपेज (भाग विरूपण)

        ते कसे दिसते:इजेक्शन नंतर भाग वळलेला, वाकलेला किंवा असमान आहे.

        मोल्डशी संबंधित कारणे:

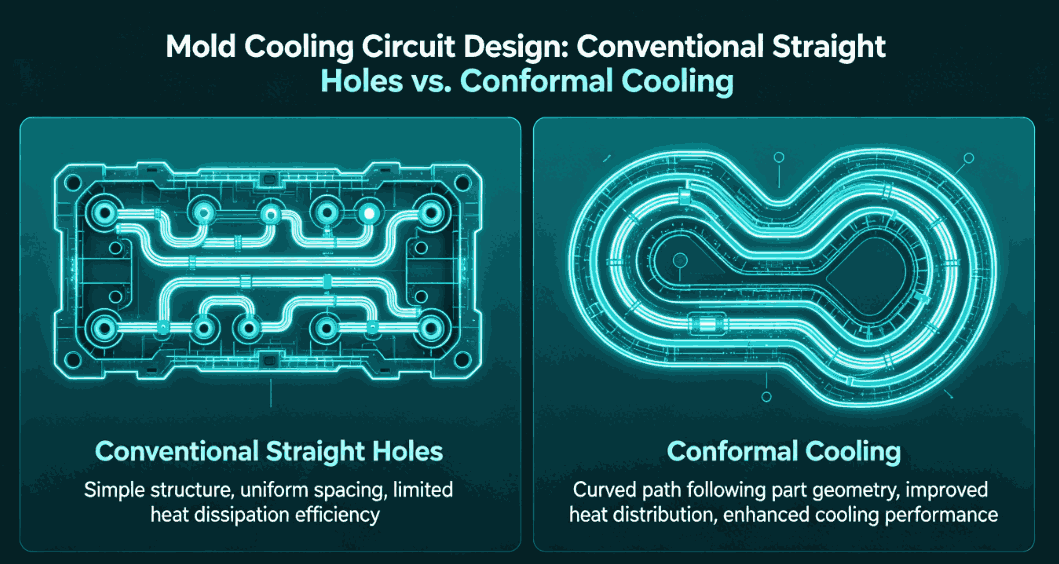
  • असमान कूलिंग:संपूर्ण पोकळीतील साच्यातील तापमानातील फरकांमुळे विभेदक संकोचन होते.
  • अयोग्य इजेक्शन डिझाइन:इजेक्टर पिन असमानपणे किंवा पातळ भागांवर ढकलतात.
  • असंतुलित धावपटू प्रणाली:मल्टी-कॅव्हिटी मोल्ड्समध्ये, असमान भरणे वेगवेगळ्या अवशिष्ट ताणांना कारणीभूत ठरते.
  • अपुरा मसुदा कोन:उच्च इजेक्शन फोर्स भाग विकृत करतात.
  • गेट-प्रेरित अभिमुखता:पातळ भागांमध्ये किंवा मध्यभागी ठेवलेल्या गेट्समुळे आण्विक अभिमुखता निर्माण होते जी थंड झाल्यावर विस्कळीत होते.

        उपाय:

  • कूलिंग सर्किट लेआउट ऑप्टिमाइझ करा: जटिल भूमितींसाठी कॉन्फॉर्मल कूलिंग वापरा.
  • बॅलन्स इजेक्टर पिन प्लेसमेंट; पातळ भागांवर मोठ्या किंवा अधिक पिन वापरा.
  • नैसर्गिकरित्या संतुलित धावपटू डिझाइन करा (प्रत्येक पोकळीसाठी समान प्रवाह लांबी).
  • मसुदा कोन वाढवा (बहुतेक सामग्रीसाठी 1–2°, टेक्सचर पृष्ठभागांसाठी 3-5°).
  • जाड भागांवर गेट शोधा किंवा एकाधिक गेट्स वापरा.


4. बर्न मार्क्स / डायलेक्ट्रिकल हीटिंग

        ते कसे दिसते:तपकिरी किंवा काळी जळजळीच्या खुणा, सहसा प्रवाहाच्या शेवटी किंवा खोल फास्यांमध्ये.

        मोल्डशी संबंधित कारणे:

  • अपुरा वायुवीजन:ब्लाइंड पॉकेट्समध्ये किंवा फ्लो फ्रंटवर अडकलेली हवा संकुचित होते आणि गरम होते, पॉलिमर खराब करते.
  • व्हेंट्स खूप उथळ किंवा अवरोधित:वायू लवकर बाहेर पडू शकत नाही.
  • खराब पार्टिंग लाइन व्हेंट डिझाइन:व्हेंट्स भरण्यासाठी शेवटच्या ठिकाणी नसतात.

        उपाय:

  • सर्व प्रवाह मार्ग एंडपॉइंट्स आणि खोल बरगडी तळाशी व्हेंट्स जोडा.
  • सामग्रीसाठी योग्य वेंट डेप्थ वापरा (उदा. PP साठी 0.02mm, PC साठी 0.01mm).
  • अत्यंत वेंटिंग गरजांसाठी सच्छिद्र (सिंटर्ड) स्टील इन्सर्ट वापरण्याचा विचार करा.
  • वेंटिंग ग्रूव्हसह इजेक्टर पिन जोडा.

5. फ्लॅश (बर्स)

        ते कसे दिसते:पार्टिंग लाईन, इजेक्टर पिन होल किंवा स्लायडर शटऑफवर जादा प्लास्टिक पातळ करा.

       मोल्डशी संबंधित कारणे:

  • प्रक्षेपित क्षेत्रासाठी अपुरा क्लॅम्प टनेज: मशीनसाठी साचा खूप मोठा आहे, परंतु पार्टिंग लाइनची अखंडता खराब असल्यास मोल्ड स्वतःच एक कारण असू शकते.
  • जीर्ण किंवा खराब झालेले पार्टिंग लाइन: पूर्वीचे नुकसान किंवा पोशाख प्लास्टिक बाहेर पडू देते.
  • अपुरा साचा कडकपणा: मोल्ड प्लेट्स इंजेक्शनच्या दबावाखाली वाकतात, अंतर उघडतात.
  • चुकीची व्हेंट डेप्थ: व्हेंट्स खूप खोल फ्लॅश चॅनेल म्हणून काम करतात.
  • स्लाइडर किंवा इन्सर्टचे खराब फिटिंग: शटऑफ पृष्ठभागांवर अंतर.

       उपाय:

  • पार्टिंग लाइन पृष्ठभागांची दुरुस्ती करा किंवा पुन्हा करा.
  • फ्लेक्सिंग टाळण्यासाठी पोकळीच्या प्लेटच्या मागे आधार खांब जोडा. व्हेंट्स योग्य खोलीपर्यंत (सामान्यत: 0.02-0.05 मिमी, त्यानंतर 0.5-1.0 मिमी) कापले गेल्याची खात्री करा.
  • योग्य कोन आणि फिट असलेल्या पृष्ठभागांना पुन्हा मशीन बंद करा.

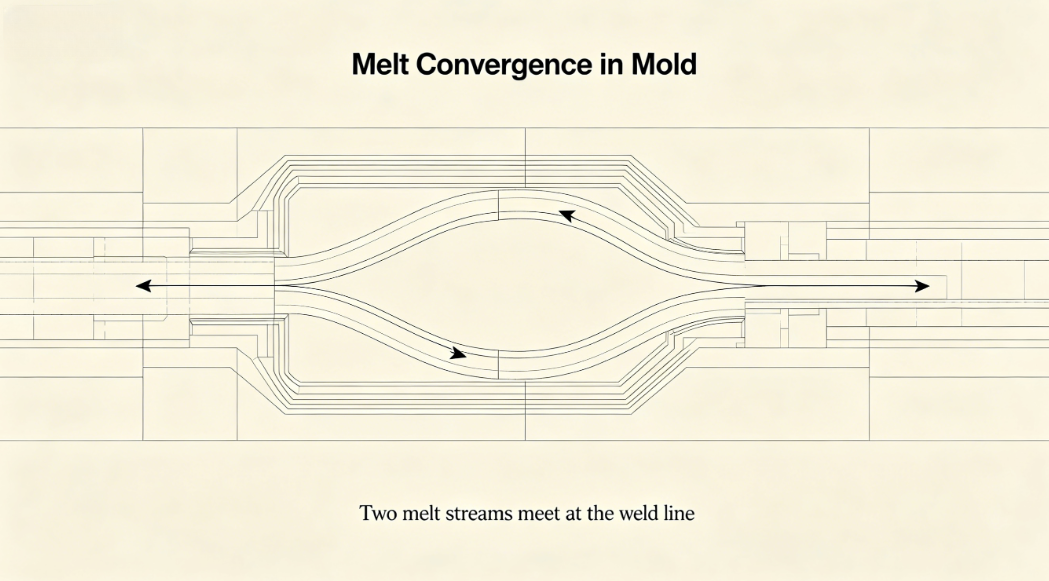
६. वेल्ड लाइन्स (निट लाइन्स)

        ते कसे दिसते:दृश्यमान रेषा जिथे दोन प्रवाह समोर येतात; अनेकदा अशक्तपणा सह.

       मोल्डशी संबंधित कारणे:

  • अनेक गेट्स ज्यामुळे फ्लो फ्रंट्स एकत्र होतात:बहु-गेट डिझाइनमध्ये अंतर्निहित.
  • पोकळीतील अडथळे:कोर, इन्सर्ट किंवा रिब जे प्रवाह विभाजित करतात.
  • थंड वितळणारे मोर्चे:खराब गेट डिझाइन किंवा कोल्ड स्लग विहिरी अपुरी आहेत.
  • वेल्ड लाईनच्या ठिकाणी अपुरा वायुवीजन:अडकलेली हवा आण्विक अडकणे प्रतिबंधित करते.

        उपाय:

  • वेल्ड लाईन्स गंभीर नसलेल्या भागात हलविण्यासाठी गेट्सचे स्थान बदला.
  • गेटचा आकार वाढवा किंवा वेगळ्या गेट प्रकारावर स्विच करा (उदा. फॅन गेट).
  • वेल्ड लाइन स्थानावर एक व्हेंटिंग पॉकेट जोडा.
  • वेल्ड लाइन्स काढून टाकण्यासाठी अनुक्रमिक वाल्व गेटिंगसह हॉट रनर वापरा.

7. पृष्ठभाग दोष: प्रवाह चिन्हे, स्प्ले आणि धुके

        ते कशासारखे दिसतात:भागाच्या पृष्ठभागावर पट्ट्या, लहरी नमुने किंवा कंटाळवाणा भाग.

       मोल्डशी संबंधित कारणे:

  • खराब गेट डिझाइन:खूप लहान किंवा अयोग्यरित्या स्थित असलेले गेट्स जेटिंग किंवा संकोच निर्माण करतात.
  • तीक्ष्ण कोपरे किंवा भिंतीच्या जाडीत अचानक बदल:कारण प्रवाह अस्थिरता.
  • कोल्ड मोल्ड पृष्ठभाग:खराब कूलिंग सर्किट डिझाइनमुळे थंड ठिपके होतात जे वेळेपूर्वी वितळतात.
  • दूषित किंवा खडबडीत पोकळी पृष्ठभाग:स्प्ले आणि खराब चमक कारणीभूत.

        उपाय:

  • एक मोठा गेट किंवा गेट डिझाइन वापरा जे हळूहळू विस्तारास प्रोत्साहन देते (फॅन गेट, फिल्म गेट).
  • पोकळीतील गुळगुळीत संक्रमणे (त्रिज्या सर्व तीक्ष्ण कोपरे).
  • कूलिंग एकसमानता ऑप्टिमाइझ करा.
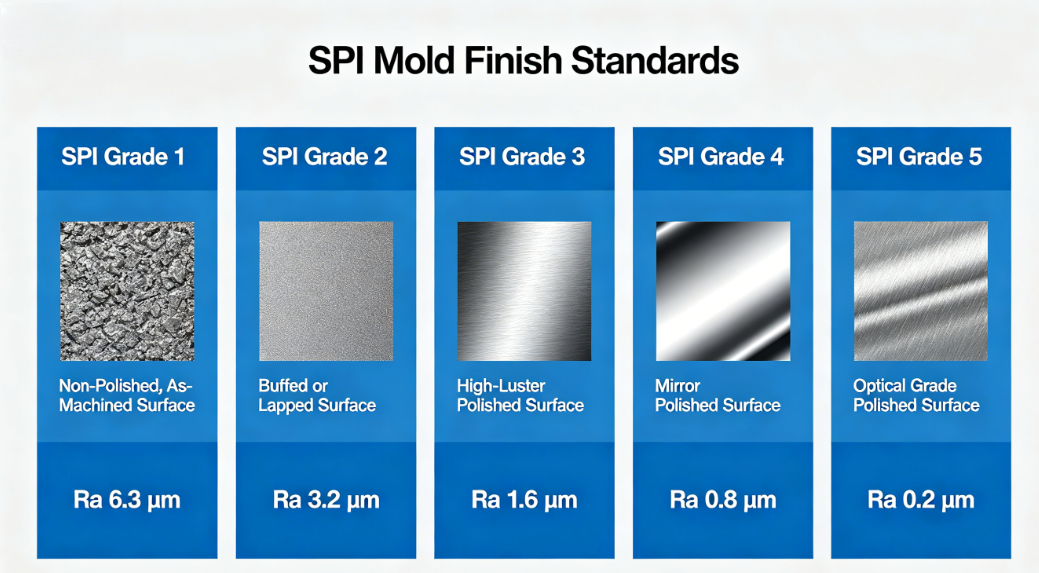
  • आवश्यक समाप्त करण्यासाठी पोकळी पृष्ठभाग पोलिश (चमकदार भागांसाठी मिरर पॉलिश).

8. इजेक्टर पिन मार्क्स / पुश मार्क्स

        ते कसे दिसते:उंचावलेल्या किंवा बुडलेल्या खुणा जेथे इजेक्टर पिन भागाशी संपर्क साधतात.

        मोल्डशी संबंधित कारणे:

  • अपुरा मसुदा:उच्च इजेक्शन फोर्स पिन टिपांवर केंद्रित आहे.
  • खूप कमी किंवा खराब ठेवलेल्या इजेक्टर पिन:असमान बाहेर काढणे.
  • पिनचा व्यास खूप लहान आहे:उच्च ताण एकाग्रता.
  • इजेक्टर पिन रिटर्न समस्या:पुढील चक्रापूर्वी पिन पूर्णपणे मागे घेतल्या जात नाहीत.

         उपाय:

  • मसुदा कोन वाढवा.
  • अधिक इजेक्टर पिन जोडा किंवा मोठा व्यास वापरा.
  • रिब्स, बॉस किंवा इतर नॉन-कॉस्मेटिक पृष्ठभागांवर पिन ठेवा.
  • योग्य इजेक्टर रिटर्न सिस्टम (स्प्रिंग्स किंवा पॉझिटिव्ह रिटर्न पिन) सुनिश्चित करा.

केस स्टडी: दोष ते समाधानापर्यंत

        32-कॅव्हिटी पेन बॅरल मोल्ड तयार करणाऱ्या ग्राहकाने क्लिप संलग्नक क्षेत्रावर सतत वॉरपेज आणि सिंकच्या खुणा नोंदवल्या. कोणतीही सुधारणा न करता दोन आठवड्यांच्या मशीन पॅरामीटर ऍडजस्टमेंटनंतर, आम्ही मोल्ड पुनरावलोकन केले.

        निष्कर्ष:

  • कूलिंग चॅनेल जाड क्लिप बॉसपासून दूर होते.
  • गेट विरुद्ध टोकाला होते, त्यामुळे दबाव कमी झाला.
  • इजेक्टर पिन असमानपणे वितरीत केल्या गेल्या.

       केलेल्या कृती:

  • बॉसजवळील कूलिंग सर्किटमध्ये एक गोंधळ जोडला.
  • बॉस क्षेत्राच्या जवळ गेट पुनर्स्थित केले.
  • दोन अतिरिक्त इजेक्टर पिन जोडल्या.

        परिणाम:

        Warpage 80% कमी; सिंकच्या खुणा काढून टाकल्या. उत्पादन भंगार दर 12% वरून 2% पर्यंत घसरला.

निष्कर्ष

        इंजेक्शन मोल्डिंग दोष आणि साचा यांच्यातील संबंध थेट आणि अनेकदा प्रबळ असतो. प्रक्रिया पॅरामीटर्स कधीकधी किरकोळ साच्याच्या समस्यांची भरपाई करू शकतात, परंतु मूलभूत समाधान चांगल्या मोल्ड डिझाइनमध्ये आहे-योग्य गेटिंग, संतुलित शीतलक, पुरेसा वेंटिंग, मजबूत इजेक्शन आणि योग्य मसुदा कोन.

        मोल्ड मेकर म्हणून, आमची जबाबदारी मशीनला बसेल असा साचा वितरीत करण्यापलीकडे आहे. आम्ही विशिष्ट सामग्री आणि भाग भूमितीसाठी क्षमाशील, मजबूत आणि ऑप्टिमाइझ केलेले साचे डिझाइन केले पाहिजेत. इंजेक्शन मोल्डर्ससाठी, या साच्याशी संबंधित कारणे समजून घेणे अधिक प्रभावी समस्यानिवारण आणि मोल्ड पुरवठादारांशी चांगले संवाद सक्षम करते.

        जेव्हा तुम्हाला सतत दोष आढळतो, तेव्हा मशीन नियंत्रणांना स्पर्श करण्यापूर्वी, विचारा: मूस कारण असू शकते का?


संबंधित बातम्या
मला एक संदेश द्या
बातम्या शिफारशी
X
आम्ही तुम्हाला एक चांगला ब्राउझिंग अनुभव देण्यासाठी, साइट रहदारीचे विश्लेषण करण्यासाठी आणि सामग्री वैयक्तिकृत करण्यासाठी कुकीज वापरतो. ही साइट वापरून, तुम्ही आमच्या कुकीजच्या वापरास सहमती देता. गोपनीयता धोरण
नकार द्यास्वीकारा